ラボ向け測色――測定結果を安定させるための条件設計と変動要因の切り分け
パパラボの
色彩測定
色の違いをどう読み解くか
重要性 色・素材に一貫性を
持たせる製品開発 パパラボの技術
研究開発や評価試験では、意図しない結果の変動が起きることがあります。このとき、すぐに「装置が不安定」と判断すると、原因の切り分けを誤る可能性があります。
最初に分ける4つの変動
1)同一条件下の測定で起きる変動
2)照明や背景、測定範囲など測定条件を変更したときの変動
3)測定面の不均一性による変動
4)個体差による変動
これらを切り分けて確認していくと、測定結果の変動要因が整理できます。
目次
4つの変動要因の整理表
測色値の変動要因は、「測定系の変動」と「試料側の変動」に大別できます。
ラボ測色では、測定値が変化した時の原因を正しく判断するため、次の4つに分類して考えます。
| 分類 | 主な要因 | 確認方法 | 判断できること |
|---|---|---|---|
| ➀同一条件下での変動 | 測定位置、操作 装置の繰返し性 |
同位置での繰返し測定 置き直し測定 |
測定手順 測定系の再現性 |
| ➁測定条件による変動 | 照明条件、観察条件 | 条件を1つずつ変えて比較 | 評価に影響する条件 適切な測定条件 |
| ➂試料の不均一性 | 色ムラ、表面状態 | 色の標準偏差(SD)・ 色分布の比較 |
測定試料表面の均一性 |
| ➃試料そのもののバラつき | 材料差、製造差、ロット差 | 複数サンプル・ 複数ロットの比較 |
製造工程や品質の安定性 |
ラボで測色を行う際は、測定条件を固定する前に、試料特性と評価目的を整理することが重要です。
粗面や光沢面、方向性を持つ材料では、測定位置や照明条件によって結果が変化する場合があります。
これらの影響を試料そのもののバラつきと混同しないためにも、まずは変動要因を切り分け、その上で評価目的に適した測定条件を設定する必要があります。
色パラメータと印刷色の関係評価実験
本実験では、赤と青の単色サンプルを作成し、普通紙および光沢紙に印刷しました。
印刷後の試料をパパラボの2次元色彩計を用いて様々な照明条件下で測定し、色差や色分布にどのように反映されるかを評価しました。なお、色差(ΔE)はL*a*b*平均値から算出しました。
条件
サンプル条件
| 項目 | 条件 |
|---|---|
| 色 | 青、赤 |
| 印刷紙 | 普通紙、光沢紙 |
測定条件
| 項目 | 条件 |
|---|---|
| 照明 | 斜光照明(D50)、斜光照明(D65)、拡散照明(D50) |
| ROI(測定範囲) | 2,000 × 1,800 pixel = 3,600,000 pixel(固定) |
| 背景 | 黒色(固定) |

実験結果1:「測定系の変動」照明方式変更による色差
普通紙、光沢紙それぞれに印刷された印刷物を斜光照明(D50)下で測定したものを基準として、斜光照明(D65)および拡散照明(D50)下で測定したものとの比較を行いました。
| サンプル | 照明方式(斜光照明(D50)基準) | 色差 ΔE |
|---|---|---|
| 普通紙・青 | 斜光照明(D65) | 2.451 |
| 普通紙・赤 | 斜光照明(D65) | 1.265 |
| 光沢紙・青 | 斜光照明(D65) | 2.294 |
| 光沢紙・赤 | 斜光照明(D65) | 1.144 |
| 普通紙・青 | 拡散照明(D50) | 6.933 |
| 普通紙・赤 | 拡散照明(D50) | 6.323 |
| 光沢紙・青 | 拡散照明(D50) | 3.528 |
| 光沢紙・赤 | 拡散照明(D50) | 2.248 |
同じ斜光照明であっても、LEDの色温度D50とD65の違いで、色差(ΔE)が1.1~2.4程度ありました。
これは人の目にも分かる差であり、業界や製品によっては色検査でNGとなる値です。
さらに、同じ色温度のLEDでも、斜光照明と拡散照明では、色差(ΔE)が2.2~6.9程度ありました。
これは人が明らかに違う色と認識できる値です。
今回の結果からは、照明条件の変更が色の測定結果に大きく影響していることが分かります。
実験結果2:「試料側の変動」用紙の違いによる色差
普通紙に印刷された印刷物(基準)と光沢紙に印刷されたサンプルをそれぞれ、斜光照明(D50)、斜光照明(D65)および拡散照明(D50)下で測定したものと比較を行いました。
| サンプル(普通紙基準) | 照明方式 | 色差 ΔE |
|---|---|---|
| 光沢紙・青 | 斜光照明(D50) | 2.821 |
| 光沢紙・青 | 斜光照明(D65) | 3.189 |
| 光沢紙・青 | 拡散照明(D50) | 7.203 |
| 光沢紙・赤 | 斜光照明(D50) | 3.695 |
| 光沢紙・赤 | 斜光照明(D65) | 3.768 |
| 光沢紙・赤 | 拡散照明(D50) | 4.793 |
データ上は同じ色で印刷しても、普通紙と光沢紙では、同じ照明下同士の比較で色差(ΔE)が2.8~7.2程度ありました。
これは人が明らかに違う色と認識する値です。
今回は表面状態が全く違う用紙でしたが、色を比較する場合には、試料の素材も同一にすることが必要であることが分かります。
実験結果3:「試料側の変動」表面状態で変わる色分布
実験結果2で用紙の表面状態によって現れた色差は測定範囲内の色データの平均から求めたもので、実際には色は広がりを持っています。
照明方式ごとの普通紙と光沢紙の色の広がり(SD値)の違いをまとめました。
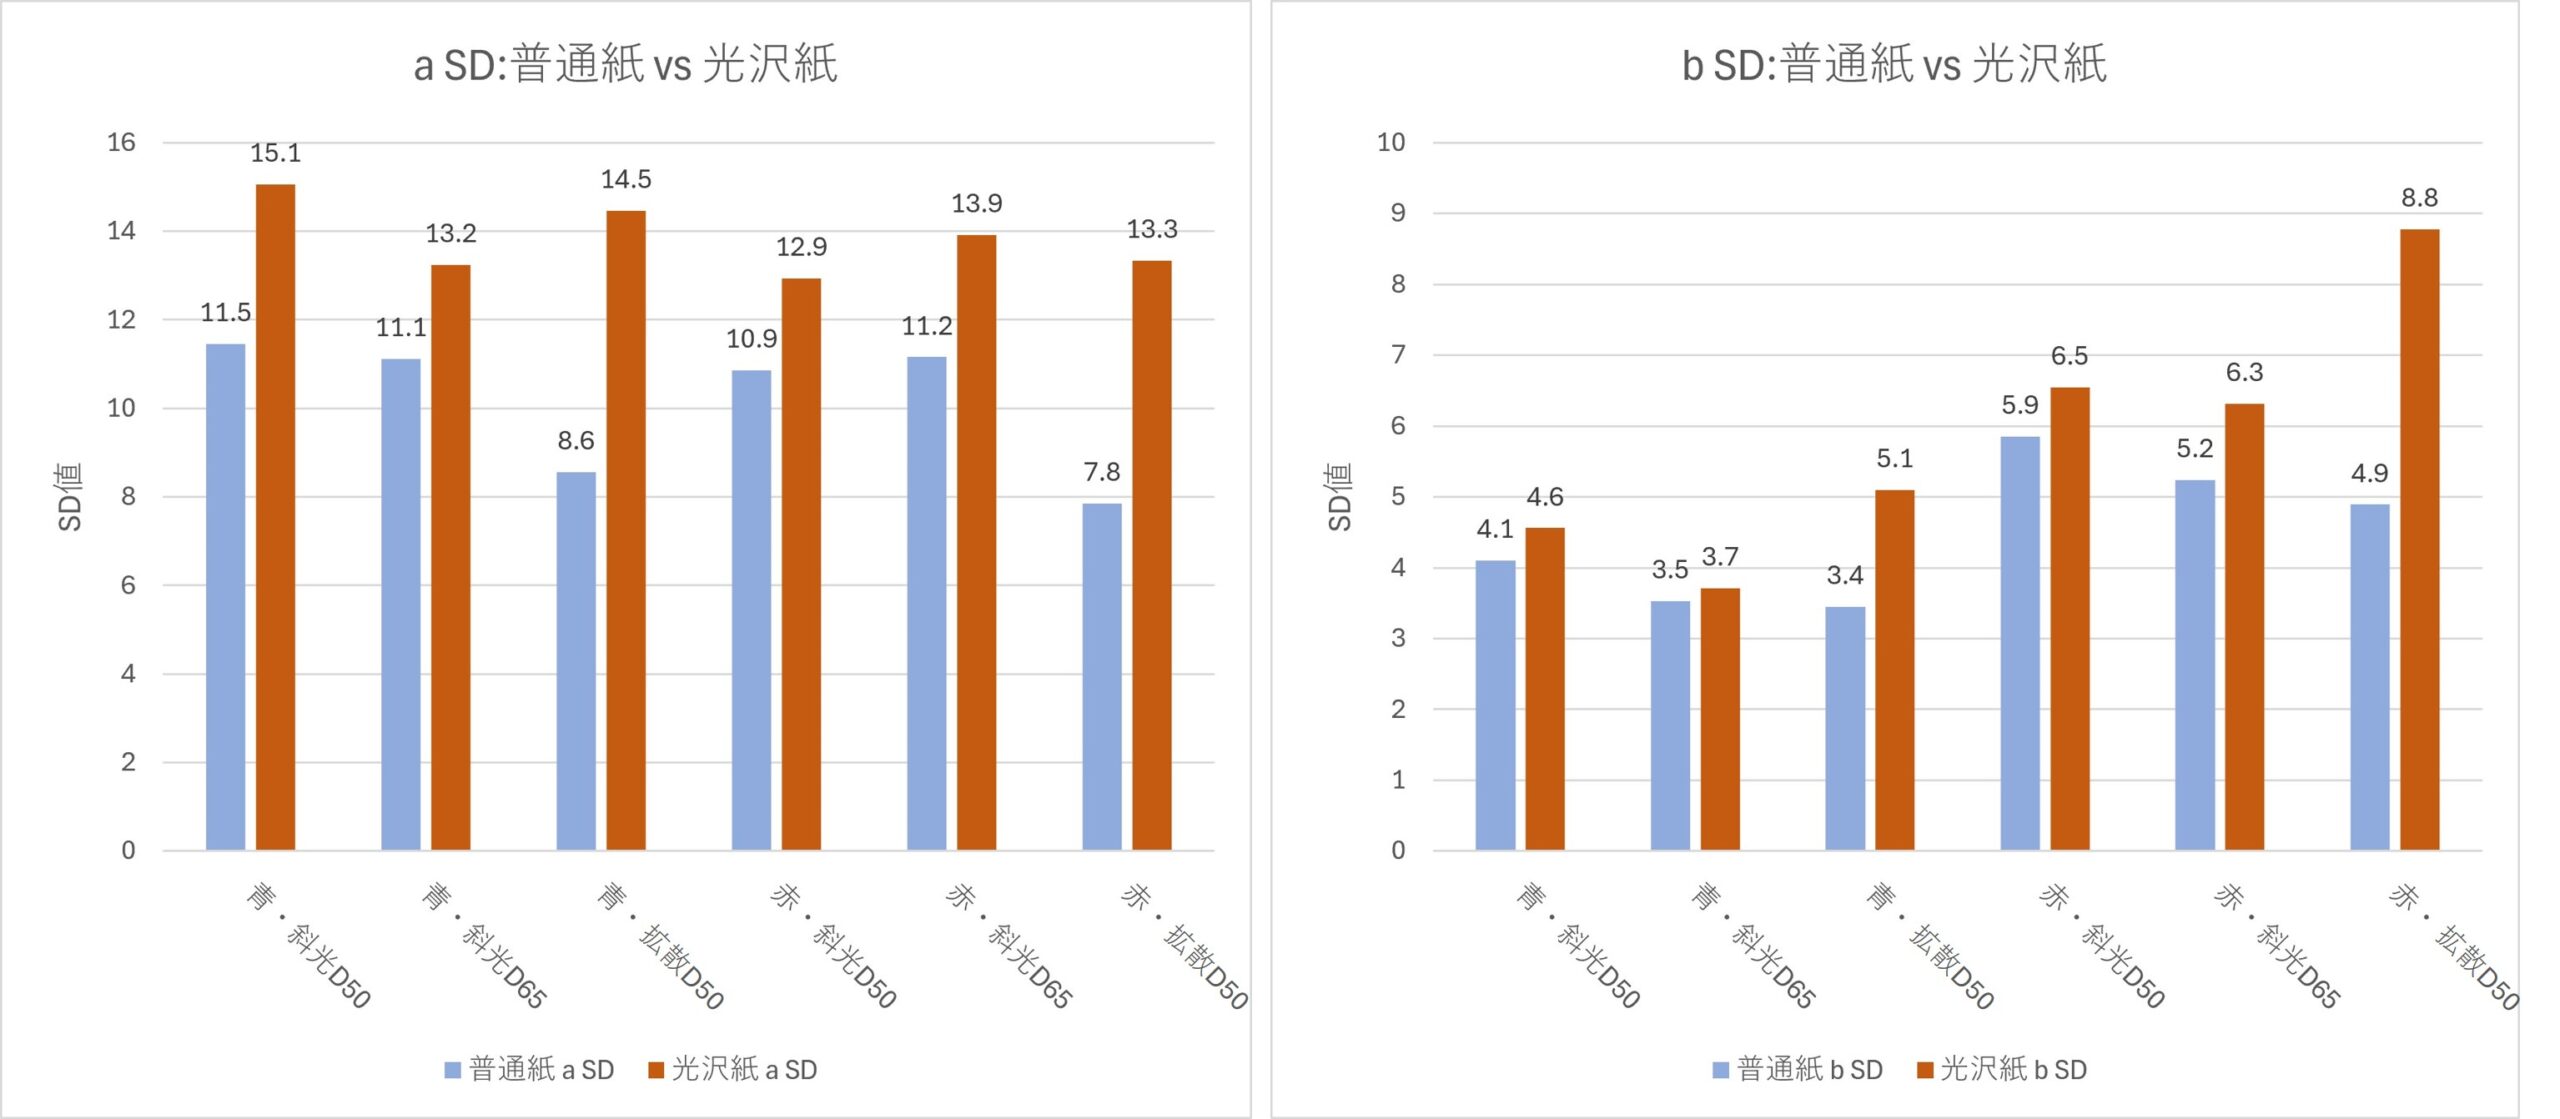
どの照明方式でも、また青・赤どちらの色も、普通紙より光沢紙の方がSD値が大きくなりました。
平均値としての色データだけでは、この傾向の違いは把握できません。
表面状態や色ムラを確認するためには、全体の色の分布とSD値を確認することが重要です。
ラボ測色を設計する6つの手順
1.評価目的の設定:色差、色相、明度、均一性など何を評価したいのかを明確にします。
2.試料特性の確認:試料の表面光沢、凹凸、透過性、方向性、サイズなどを確認し、結果に影響しそうな特性を整理します。
3.照明条件の選択:実使用環境と評価目的に合わせて、照明方式、観察条件、光源の色温度などを決めます。
4.測定範囲の固定:測定位置や測定サイズ、除外範囲を確認し、比較対象同士で条件を統一します。
5.変動要因の確認:繰り返し測定や条件変更試験を行い、測定値の変動の要因を一つずつ確認します。
6.条件と結果の記録:試料情報、照明条件、背景、測定範囲、解析方法を測定結果とともに記録し、再現可能な状態で保存します。
パパラボの技術――面測色をラボで活かす視点
面で測定できる利点は、測定範囲内の平均色だけでなく、測定範囲内の全ての画素の色分布や、色のばらつきを同じ画像(測定)データから確認できることです。
試料の特性に合った最適な照明方式や測定範囲を検討する段階でも、その条件を比較・記録するための重要な情報になります。
もし、測定値に変動が見られた場合は、まず同一条件での繰り返し測定を行い、測定そのものが安定しているかを確認します。
次に、試料の向きや位置、測定位置の違いによる影響を確認します。
その後、照明、背景、観察条件などの測定条件を一つずつ変更して影響を評価します。
原因を特定するためには、一度に複数の条件を変更せず、変数を一つずつ切り分けて確認することが重要です。
まとめ――測定結果を安定させるのは条件の定義
ラボ測色では、測定器の性能だけでは安定した結果は得られません。
手順を踏んで評価系を設計することで、測定値のバラつきの原因を切り分けやすくなり、再現性の高い測色結果を得られるようになります。
特にラボ測色では、「どの値が正しいか」を考える前に、「なぜ値が変わるのか」を整理することが重要です。
これが、信頼できる色評価の第一歩となります。
※本記事で紹介した結果は、一例として実施した実験の測定結果です。素材や測定環境によって結果は変化するため、同様の結果が得られることを保証するものではありません。